Guía
Warping en la impresión 3D: por qué se despega la pieza y cómo evitarlo
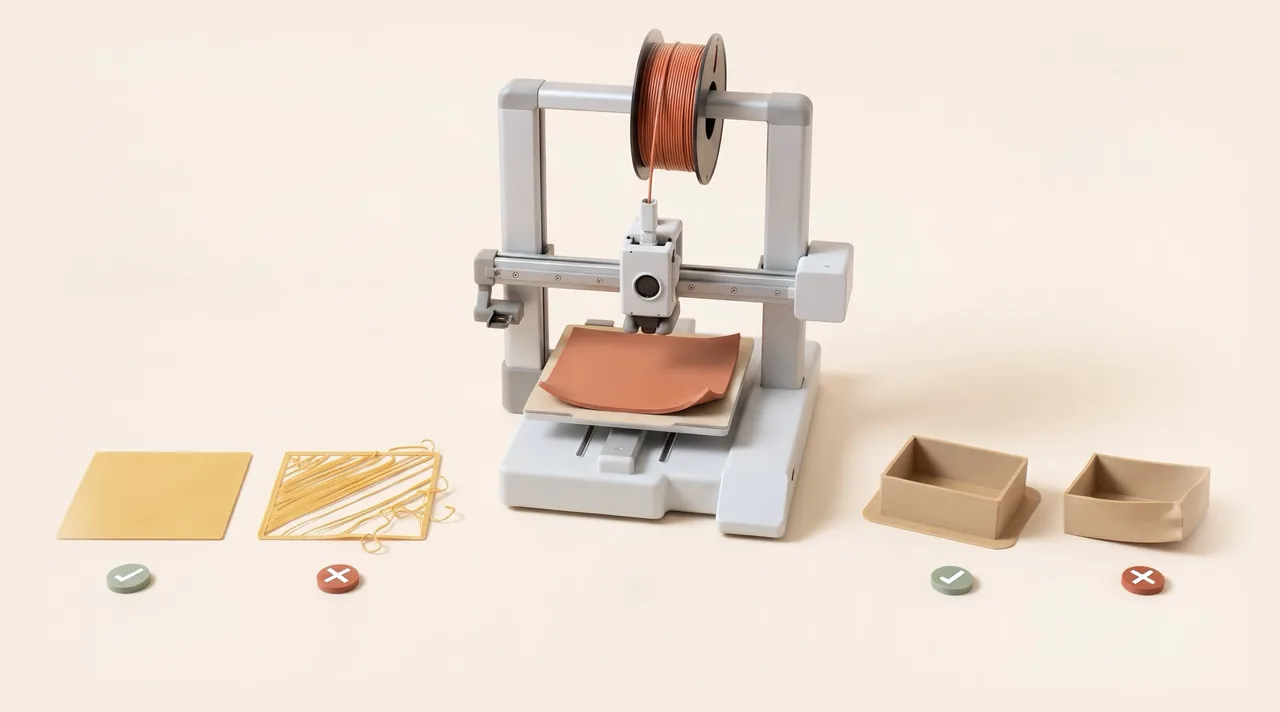
Una pieza que se despega de la cama puede tener dos problemas distintos: el warping, que la deforma al enfriarse y levanta sus esquinas, o una base que no llega a quedarse pegada desde la primera capa. Cada uno tiene sus causas y sus remedios, según lo que publican los fabricantes.
Revisado el
En la impresión 3D, el warping y la falta de adherencia pueden hacer que una pieza se levante de la cama, pero tienen causas distintas y no siempre se corrigen con los mismos ajustes. Antes de cambiar nada conviene saber cuál de las dos tienes, porque un remedio pensado para una puede no servir para la otra.
Cómo saber si tu impresión 3D tiene warping o falta de adherencia
Si las esquinas o los bordes empiezan a levantarse mientras la pieza crece, puede tratarse de warping. Si la primera capa no se adhiere desde el principio, o la base empieza a soltarse en las primeras capas, puede haber un problema de adherencia inicial. Estas señales ayudan a distinguir los dos problemas, aunque no siempre bastan por sí solas para saber qué está fallando.
| Lo que ves | Qué comprobar primero |
|---|---|
| Se levantan las esquinas mientras se imprime | El material, la temperatura de la cama y las corrientes de aire alrededor de la impresora |
| La base no llega a quedarse pegada a la placa | La limpieza de la placa, la placa elegida en el laminador y la distancia de la boquilla |
Por qué se despega la pieza
Contracción y temperatura
El warping suele deberse a una diferencia brusca entre la temperatura de la boquilla y la del ambiente: el plástico encoge al enfriarse, la contracción genera tensiones internas y la pieza se deforma y levanta los bordes, sobre todo con materiales de alta temperatura como el ABS, el ASA o el PC y en piezas grandes.
El material influye mucho. Según la tabla de Creality, el riesgo de warping es bajo en el PLA, medio en el PETG y alto en el ABS, un material con una contracción relativamente alta.
También cuenta el entorno: una ventana abierta o un aire acondicionado cerca de la impresora aumentan el problema, porque cambian la temperatura alrededor de la pieza. Aparte del entorno está la ventilación que enfría la pieza mientras se imprime, que se ajusta en el laminador según cada material.
Adherencia inicial
Aquí la pieza no llega a quedarse pegada. Las causas habituales son la grasa y los restos de filamento en la placa, una distancia inadecuada entre la boquilla y la placa en la primera capa y una placa dañada o con la superficie gastada. En las impresoras de Bambu Lab hay además una causa frecuente: elegir en el laminador un tipo de placa distinto del que está instalado.
Cómo evitar el warping y que la impresión 3D se despegue
Empieza por las comprobaciones más sencillas antes de cambiar ajustes de impresión o componentes. No hace falta aplicarlas todas: conviene empezar por las que corresponden al problema que has identificado.
Limpia la placa como indica su fabricante. Lo habitual es lavarla con agua caliente y detergente sin tocar después la superficie. Para las suyas, Prusa indica alcohol isopropílico del 90 % o más en las lisas, satinadas y texturizadas, agua tibia con jabón cuando la adherencia baja con el tiempo y acetona solo en el PEI liso, más o menos una vez al mes. No todos los productos sirven para todas las placas, y la acetona no debe usarse nunca en las texturizadas ni en las satinadas.
Comprueba que la placa es la adecuada y que está seleccionada en el laminador. Son dos comprobaciones: que la superficie sea compatible con el material que vas a imprimir y que el tipo de placa elegido en el laminador coincida con la instalada. Si la placa está dañada o gastada, consulta si su fabricante recomienda sustituirla; para la A1 y la A1 Mini recogemos placas compatibles con la A1 y la A1 Mini en la página de accesorios.
Si la pieza sigue sin agarrar, valora un adhesivo. Antes conviene probar un borde de adherencia, que explicamos más abajo, y tener en cuenta que un adhesivo de cama puede cumplir dos funciones distintas: a veces ayuda a que la pieza se pegue y otras hace de capa de separación cuando el material se agarra tanto que puede dañar la placa al retirar la pieza: Prusa lo recomienda así con el PETG, el ABS y el ASA sobre PEI liso, e indica que con PLA no suele hacer falta y que con nailon, PETG, PC, ABS y ASA puede ser aconsejable.
Antes de aplicar cualquier producto, consulta lo que indican el fabricante de tu placa y el de tu impresora, porque no todos los adhesivos sirven para todas las superficies.
Magigoo Supergrip, 50 ml
- Fabricante: Magigoo
- Materiales: PLA y ASA, «optimizado»; PETG, TPU y HIPS, «compatible»
- Superficies de placa: PEI liso y texturizado, PC y placas satinadas
- Aplicación: sobre la placa fría, en una banda fina, sin tiempo de secado
- Limpieza: con un paño húmedo y agua
Creality, barra de pegamento para la cama
- Fabricante: Creality
- Materiales: PLA, ABS, PETG, PC, PA y TPU
- Aplicación: capa fina sobre la cama limpia; dejar secar unos minutos
- Limpieza: espátula de plástico y paño húmedo, o alcohol isopropílico
- Aviso: Creality no indica en su documentación para qué superficies de placa sirve.
Magigoo indica que su Supergrip se aplica sobre la placa fría y que, al terminar, la pieza se suelta doblando la placa; si cuesta, recomienda esperar unos minutos a que enfríe. Un adhesivo de cama no es un pegamento para unir piezas, y nunca se debe poner superglue en la placa.
Revisa la nivelación y la primera capa. Sigue el procedimiento de nivelación o calibración que indica el fabricante de tu impresora y comprueba que la distancia entre la boquilla y la placa permite que la primera capa se deposite bien. Tampoco conviene aplastarla de más: con el PETG o el PC, una primera capa demasiado pegada puede dañar una placa de PEI. Si la pieza se queda pegada pero la primera capa sale con huecos, aplastada o desigual, la guía para corregir los defectos de la primera capa repasa sus causas.
Ajusta la temperatura de la cama al filamento. Consulta el rango que publica el fabricante del filamento que usas y los límites de tu impresora y de tu placa. Si la primera capa no se adhiere, se puede subir la cama entre 5 y 10 °C, siempre dentro de lo que admiten el filamento, la impresora y la placa.
| Material | Polymaker | eSUN |
|---|---|---|
| PLA | 25-60 °C | 45-60 °C |
| PETG | 70-80 °C | 70 °C |
| ABS | 90-100 °C | 95-110 °C |
Son los valores que dan Polymaker y eSUN para sus filamentos, no temperaturas universales: consulta la ficha del filamento que uses, y si quieres ver cómo cambian de una fuente a otra, en la guía de temperaturas están las de Prusa y Bambu Lab para la cama y la primera capa. La tabla recoge la temperatura de la cama, que no es la de la cámara.
Imprime más despacio la primera capa. Conviene reducir la velocidad al 75 % en las tres primeras capas, aunque la velocidad adecuada depende de cada impresora y de cada material.
Si se levantan los bordes, prueba un borde de adherencia. Es el «brim» del laminador: unas líneas que rodean la base de la pieza y amplían su superficie de contacto con la placa. Conviene probarlo contra el warping antes de añadir productos.
Para el ABS y el ASA, valora una impresora cerrada. Los materiales de alta temperatura necesitan un ambiente más cálido para no deformarse, y para el ABS se recomienda cámara cerrada. En cambio, imprimir PLA o PETG en un cerramiento puede no ser buena idea, según Prusa. Si estás valorando una impresora cerrada, en la selección de impresoras 3D baratas y en la de la mejor impresora 3D indicamos cuáles lo son.
Si lo que ves en tu pieza es otro fallo, la clasificación de los defectos de impresión te ayuda a reconocerlo por su síntoma.
Fuentes
- Prusa, «Warping» y «Problemas en la primera capa», Prusa Knowledge Base (consultadas el 03/11/2026).
- Bambu Lab, «First layer not sticking», Bambu Lab Wiki (consultada el 03/11/2026).
- Creality, «3D Print Warping: What Causes It, How to Fix It, and How to Prevent It», blog de Creality (consultada el 03/11/2026).
- Anycubic, «How to Prevent 3D Print Warping on Print Bed» y «PLA Not Sticking to Bed», blog de Anycubic (consultadas el 03/11/2026).
- Flashforge, «Troubleshooting: Equipment Usage Issues» de la Adventurer 5M, documentación de Flashforge (consultada el 03/11/2026).
- Elegoo, «3D Printing First Layer Problems: Troubleshooting and How to Fix», blog de Elegoo (consultada el 03/11/2026).
- Polymaker, fichas técnicas de PolyLite PLA, PETG y ABS, Polymaker Wiki (consultadas el 03/11/2026).
- eSUN, fichas de PLA+, PETG y ABS y «Warping at the Bottom of the Print», web de eSUN (consultadas el 03/11/2026).
- Magigoo, ficha de producto de Supergrip, web de Magigoo (consultada el 03/11/2026).
Los datos y las compatibilidades de las tarjetas de producto proceden de la ficha de cada producto en la tienda que enlazamos.
Preguntas frecuentes
¿Por qué se despegan mis impresiones 3D?
Puede deberse al warping o a un problema de adherencia inicial. Si las esquinas se levantan mientras se imprime, suele ser warping. Si la primera capa no se pega desde el principio, comprueba la limpieza de la placa, que el laminador tenga elegida la placa instalada y la distancia de la boquilla.
¿Cómo evitar el warping en PETG?
Ajusta la temperatura de cama al rango que publica el fabricante del filamento; Polymaker y eSUN dan los suyos en la tabla de esta página. Evita una ventilación fuerte con el PETG. Y sobre PEI liso, el PETG puede agarrarse tanto que dañe la placa, por lo que conviene una capa de separación, como una barra de pegamento.
¿Qué adhesivo se usa en la cama de una impresora 3D?
Depende del material y de la placa. Algunos ayudan a que la pieza se pegue mejor y otros hacen de capa de separación para que una pieza demasiado agarrada no dañe la placa. Antes de usarlo, consulta lo que indican el fabricante de la placa y el de la impresora.