Guía
Hilos en la impresión 3D (stringing): por qué aparecen y cómo evitarlos
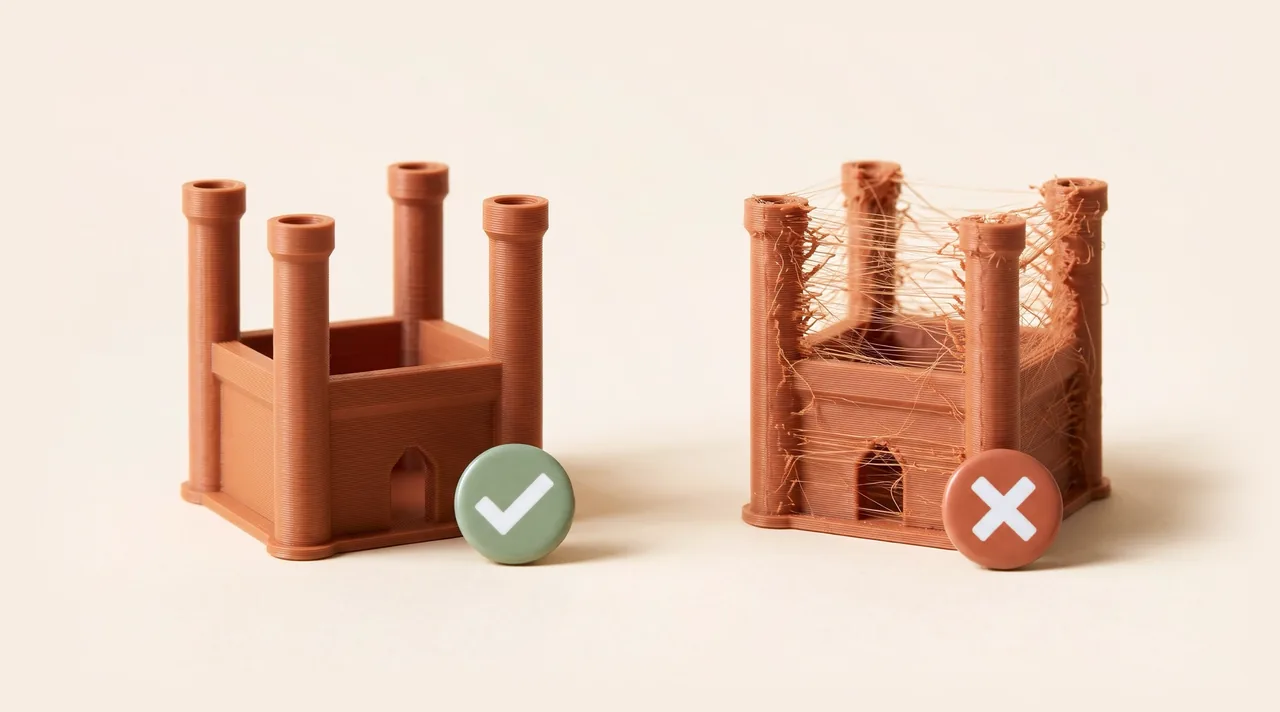
Las hebras finas que cruzan entre las partes de una pieza impresa se llaman stringing y aparecen cuando sale material fundido de la boquilla mientras el cabezal se desplaza sin imprimir. Su origen puede estar en la bobina, en los ajustes del laminador o en la propia boquilla.
Revisado el
Cómo reconocer el stringing en una impresión 3D
Las hebras se parecen a telarañas y quedan tendidas entre partes separadas de la pieza o sobre su superficie. El goteo es un defecto distinto en el que el filamento sale de la boquilla cuando no debería extruir y se acumula en un punto de la pieza o en la propia boquilla, aunque los dos suelen compartir causas como la humedad del filamento o una retracción mal ajustada.
| Lo que ves | Qué comprobar primero |
|---|---|
| Hilos finos entre partes separadas de la pieza | La retracción, la temperatura y la distancia entre las zonas que se imprimen |
| Hilos junto a chasquidos o siseo durante la extrusión | La posible humedad del filamento |
| Gotas o acumulaciones de material en una zona de la pieza o en la boquilla | La temperatura y el estado de la boquilla |
Por qué aparecen hilos en la impresión 3D
El filamento húmedo
Los chasquidos o el siseo mientras la impresora extruye son el vapor de agua que escapa, una señal de que el filamento está húmedo. Al calentarse, el agua que ha absorbido se convierte en vapor que puede llegar a hervir dentro de la boquilla y hace que el material salga de forma irregular con burbujas e hilos entre las partes de la pieza. Con una bobina húmeda, ajustar solo la retracción a menudo no basta. La humedad también afecta a la extrusión, y si además de los hilos falta material o la salida se corta, la guía sobre la impresora que no extruye o extruye poco repasa esas causas.
La retracción y los desplazamientos
Entre una zona y otra de la pieza el cabezal viaja sin imprimir, y para reducir la salida de material en ese trayecto el laminador retira parte del filamento, que es lo que se llama retracción. Si se queda corta, el material fundido sigue saliendo durante el viaje y puede dejar un hilo en el camino. Las piezas con zonas separadas entre sí son más propensas a los hilos, igual que varias piezas alejadas en la cama, porque el cabezal recorre más distancia sin imprimir. El valor adecuado depende del tipo de extrusor, del material y de la impresora.
La temperatura de la boquilla
Una temperatura de boquilla demasiado alta favorece la salida de material durante los desplazamientos y con ella los hilos.
El estado de la boquilla
Los restos de filamento en la boquilla también favorecen los hilos, como la capa fina de material que puede dejar el PETG. El desgaste de la boquilla y un diámetro distinto al configurado en el laminador son otras dos causas.
El material
El PETG es propenso a formar hilos y resulta difícil eliminarlos del todo. En este material, los hilos no demuestran por sí solos que el filamento esté húmedo, porque también influyen la temperatura, los desplazamientos, la retracción y la refrigeración. Los PLA de baja densidad como el PLA Aero de Bambu Lab forman más hilos si la temperatura y el flujo no se adaptan a ellos. Conviene además mantener secos estos filamentos.
Cómo evitar el stringing
Empieza con el perfil recomendado para tu impresora y el filamento que vas a usar, que en las impresoras de Prusa son los perfiles oficiales de PrusaSlicer.
Si los hilos siguen con ese perfil, prueba con otra bobina recién desembalada o que sepas que está seca. Prusa lo propone porque el filamento puede haber cogido humedad: si los hilos desaparecen con la otra bobina, seca la primera antes de tocar los ajustes. Para secarla sin dejar de imprimir hay secadores que alimentan la impresora con la bobina dentro: el Creality Dry Box 2.0 deja imprimir mientras seca y el PolyDryer de Polymaker permite hacerlo sin abrir la caja. La comparativa de secadores de filamento recoge el resto de modelos.
Creality Dry Box 2.0
- Fabricante: Creality
- Bobinas: 1 bobina de 1 kg
- Temperatura: 45-65 °C
- Gestión de humedad: humedad en tiempo real
- Imprimir mientras seca: sí
Polymaker PolyDryer (base y caja)
- Fabricante: Polymaker
- Bobinas: 1 bobina de hasta 1 kg por caja; se añaden cajas
- Temperatura: 3 niveles de potencia; Polymaker mide unos 50, 60 y 70 °C en la salida de aire
- Gestión de humedad: higrómetro e indicador de desecante en la caja
- Imprimir mientras seca: sí, sin abrir la caja; modo continuo sin límite de tiempo
Con la bobina seca quedan la retracción, la temperatura y los desplazamientos, que conviene revisar con ajustes pequeños y comprobando el resultado antes de introducir otro cambio.
En la retracción puedes subir un poco la longitud o la velocidad hasta un límite, porque una retracción excesiva puede provocar atascos. Bambu Lab recomienda en general no pasar de 2 mm en sus impresoras y Prusa da un máximo de 2 mm para las MK2.5/S y MK3/S/+, mientras que la MINI, que es de extrusor Bowden, usa 3,2 mm de serie. Estos valores corresponden a los modelos indicados, y para otras impresoras la referencia es la documentación de su fabricante.
Otra opción es bajar la temperatura de la boquilla entre 5 y 10 °C sin salir del intervalo recomendado para el filamento. Si no tienes claro cuál es ese intervalo, en la guía de temperaturas de impresión comparamos las cifras de Prusa, Bambu Lab y las marcas para cada material.
Cuando imprimes varias piezas a la vez, acercarlas en la cama acorta los recorridos. Bambu Studio y PrusaSlicer permiten además reducir los cruces sobre paredes o perímetros durante los desplazamientos.
También conviene revisar la boquilla para limpiarla antes de imprimir si tiene restos de filamento, sustituirla si está gastada y comprobar que su diámetro coincide con el configurado en el laminador. Para la limpieza sirve un cepillo de latón como estos. Si tienes una A1 o una A1 Mini y necesitas sustituir la boquilla, los recambios compatibles con la A1 y la A1 Mini están en la página de accesorios.
Cepillos de latón para limpiar la boquilla
- Fabricante: Jiao Cong
- Material: latón
- Material: latón (cerdas y abrasivo)
Cómo quitar los hilos de una pieza ya impresa
Prusa propone pasar brevemente sobre los hilos una pistola de calor ajustada a unos 200 °C durante uno o dos segundos para fundirlos, y advierte de que una exposición más larga puede deformar la pieza.
Si la pieza muestra otro defecto, la guía de diagnóstico por síntomas ayuda a identificarlo.
Fuentes
- Prusa, «Stringing and oozing», Prusa Knowledge Base (consultada el 04/11/2026).
- Bambu Lab, «Stringing and oozing» y parámetros de retracción de Bambu Studio, Bambu Lab Wiki (consultadas el 04/11/2026).
- Creality, «3D Printing Stringing Troubleshooting Guide for Beginners», blog de Creality (consultada el 04/11/2026).
- Anycubic, «How to Avoid 3D Print Stringing & Oozing», blog de Anycubic (consultada el 04/11/2026).
- Flashforge, «AD5M Series Troubleshooting: Print Quality Problems» y «PETG drying temperature», documentación y blog de Flashforge (consultadas el 04/11/2026).
- Polymaker, «Hairy or Stringy Prints» y «Wet Filament», Polymaker Wiki (consultadas el 04/11/2026).
- eSUN, «Stringing», preguntas frecuentes de eSUN (consultada el 04/11/2026).
Los datos y las compatibilidades de las tarjetas de producto proceden de la ficha de cada producto en la tienda que enlazamos.
Preguntas frecuentes
¿Cómo evitar el stringing en impresión 3D?
Empieza con el perfil recomendado para tu impresora y el filamento que utilizas. Si aparecen hilos, comprueba la humedad de la bobina y revisa la retracción, la temperatura y los desplazamientos con ajustes pequeños. También conviene mantener limpia la boquilla y comprobar que su diámetro coincide con el configurado en el laminador.
¿Por qué salen hilos en la impresión 3D?
Aparecen cuando el filamento sigue saliendo mientras el cabezal pasa de una zona de la pieza a otra. Entre las causas están la humedad del filamento, una retracción corta, una temperatura de boquilla demasiado alta y el estado de la boquilla.
¿Cómo quitar los hilos de una pieza ya impresa?
Se puede pasar brevemente una pistola de calor ajustada a unos 200 °C durante uno o dos segundos para fundirlos. Prusa advierte de que una exposición más larga puede deformar la pieza.